
189-2923-7076
189-2923-7076
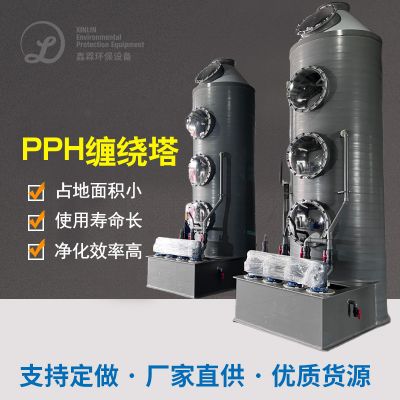
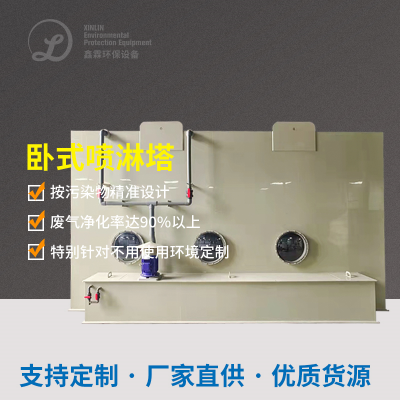
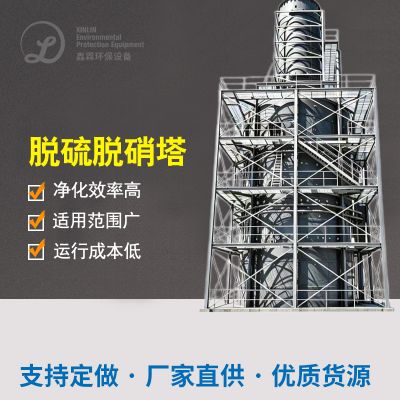
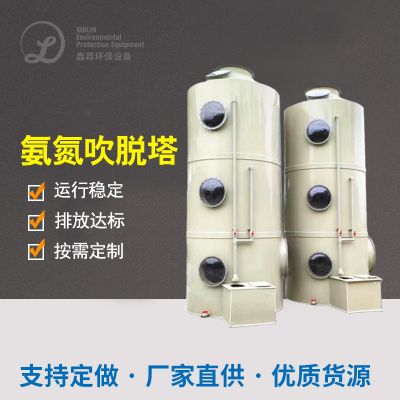
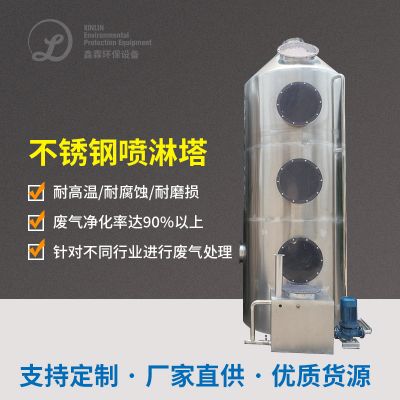
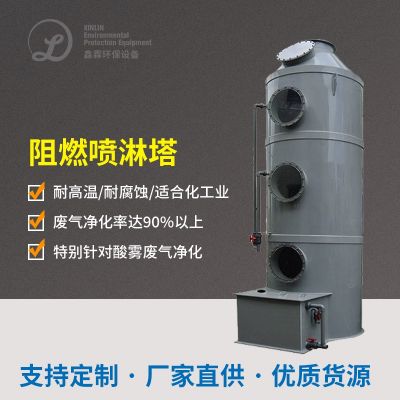
酸碱中和洗涤:废气首先进入双塔串联洗涤系统,第一塔喷淋稀硫酸(H₂SO₄)溶液,中和氨气生成硫酸铵(可回收作为化肥原料);第二塔喷淋NaOH溶液,中和HCl、H₂S等酸性气体,生成NaCl、Na₂S等无害盐类。
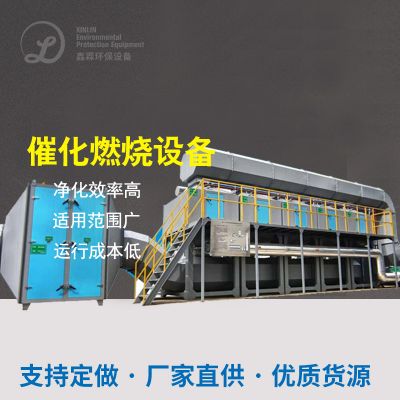
催化氧化:中和后的废气仍含微量NH₃与酸性气体,进入催化氧化装置,在Pt/Al₂O₃催化剂作用下,通过低温氧化(300-400℃)将残留污染物彻底分解为N₂、H₂O、CO₂。
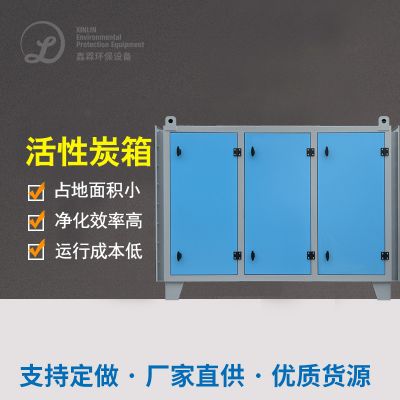
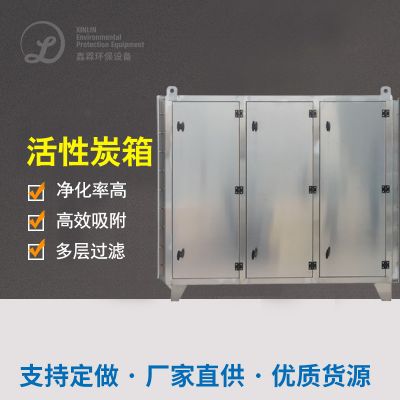
活性炭吸附:最后通过活性炭吸附塔,捕获微量有机杂质与颗粒物,确保排放浓度≤50mg/m³(NH₃)、≤20mg/m³(HCl),满足《恶臭污染物排放标准》(GB 14554-93)要求。
三、操作机械内在好处资源回收能力:硫酸铵回收系统可将中和产生的硫酸铵溶液浓缩结晶,作为农业肥料销售,年创收超50万元,实现“以废治废”的循环经济模式。
高效协同去除:双塔串联洗涤设计,可同时处理氨气与酸性气体,避免单一洗涤塔因pH波动导致处理效率下降;催化氧化装置采用抗中毒催化剂,可耐受硫化物、氨气等杂质,使用寿命超3年。
安全防爆设计:氨气与空气混合易形成爆炸性气体(爆炸极限15%-28%),洗涤塔与催化氧化装置均配备氮气吹扫、泄漏报警、紧急切断系统,确保处理过程零事故。
四、处理使用效果与企业主经济发展 该项目试运后,氢氧化钠、HCl废气排放含量分离上升30mg/m³、10mg/m³,盐酸铵年收废量超200吨,创收50万元;周边地区用户投诉信量上升95%,单位得到“环保性世界职责奖”,在镇政府招标公示中首先荣获“绿化批发商商”,下单量比增长额30%。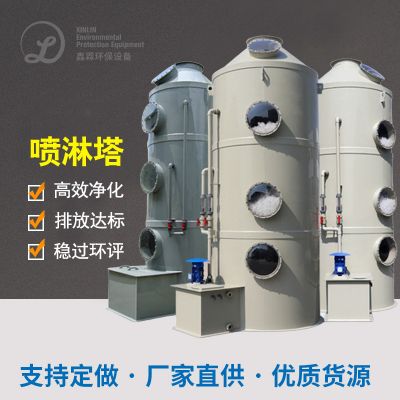
 扫一扫添加微信