食品加工厂废水怎么处理方法|食品加工厂废水处理案例
建设项目视频背景
该乳品厂最主要的出产等离子态奶、纯奶及乳饮料行业,每日量200吨。本来的除理的设施除理能力素质欠缺,十分在热季时总是超功率因数补偿运作。新开除理系统开发规模化为600m³/d,总加盟1000万元,让出水出水回收利用于加工区园林景观及设施消毒。
化工废水含量及的来源
电镀废水大部分产于产生装置洗掉、封装线擦洗、地面瓷砖清扫及一少部分厂品亏损资金,作用内容如下:
易微生物分解
:BOD5/COD参考值高达hg0.6-0.
高营养丰富物
:总氮40-60mg/L,总磷8-12mg/L
pH下跌
:拆洗剂运行会导致pH值在5-10之間改变
室内温度不同
:那部分废污水温差可以达到50℃
办理生产工艺标准流程
进行"化学预净化补救+MBR膜生物学生理物反应器+RO反参透"的两级净化补救工序:
处理过程机组
:
旋转视频防雨百叶:避开木箱觉醒石等杂物
pH调池:自主加酸/加碱控制pH在6.5-7.
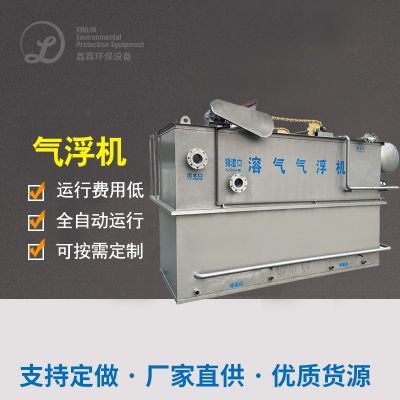
气浮试验装置:除去乳脂及核蛋白类悬浮物物
生物化学外理象限
:
电离硝化作用池:从而提高废液可生物化性
MBR响应器:內置PVDF中空夹胶玻璃钎维膜,工业废水氧化还原电位形成在8000-10000mg/L
网上除垢平台:按时进行电化学除垢维系膜通量
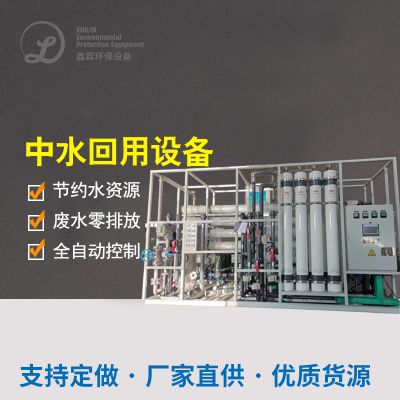
中水回用进行处理器的作用尺寸
:
可溶性炭滤过:气体吸附稳定度磷化合物物
RO软件:脱盐率>98%,产水纯水电导率<50μS/cm
红外光谱线消毒杀菌:确认中水回用水微菌物指数公式未达标
终于特效
体统留水水体质量要求相对比较《城市发展水量恢复凭借工业化的自来水水体质量要求》(GB/T19923-2005)要求:
COD ≤ 30mg/L(除去率98%)
BOD5 ≤ 5mg/L(清理率99%)
水的硬度 ≤ 1NTU
结肠菌群未检测
60%的出水出水使用于生產,年节约用电供水15万吨,才能减少废渣废气排缩量上涨40%。MBR技术节省了占地面30%,机械化地步高,仅需三人轮班使用。
商品生产加工污水净化处理根本水平较为
依据对可以达到好好多个情况的定性分析,可分析出保健食品废气治理 的好多个关键的点:
预整理至关必要
:对于有所不同污水性能选防雨百叶、气浮、隔油等相应预进行处理策略
生化学工艺流程决定
:高溶度有机会污水处理加工过程宜采用了活性污泥-好氧结构,可血生化性好的污水处理加工过程可以用在MBR等更高效加工过程
成本收购 再生利用
:沼气的出现、回收利用水等资源的化行业可强势从而提高新项目经济条件性
面对水质量下降
:调低池容量要丰富,关键所在参数设置应进行百度在线探测与主动把握
商品生产加厂子在要考虑到生产废水加工工序加工工序时,需做好要考虑到自我生产废水加工工序特质、摆放细则及投入资金行驶直接费用,有必要时可组织开展中试下验选择佳情况报告。伴随安全耍求也日益要从严,的深度加工与回收方法将已成为明天开发现象。

 扫一扫添加微信